
HU
Volfrám-karbid vágópengék: minőségek, típusok, felhasználások és választás módja
Ipari hírek-Ha munkaidejét eszterga vagy megmunkáló központ előtt tölti, a keményfém vágópenge valószínűleg a legkövetkezményesebb fogyóeszköz a szerszámtartóban. Ez dönti el, hogy a gép milyen gyorsan tud futni, milyen gyakran áll meg valaki, hogy indexeljen egy élt, és hogy a köteg utolsó része olyan tisztán mér-e, mint az első. A pengéket azonban gyakran szokás alapján választják ki – "mi mindig is ezt használtuk" -, nem pedig úgy, hogy a minőséget és a geometriát az anyaghoz és a géphez illesztik.
Ez az útmutató azoknak szól, akik valóban forgácsot készítenek: gépészek, folyamatmérnökök, szerszámvásárlók és bolttulajdonosok, akik kiszámítható eredményeket akarnak elérni kemény anyagokban. Megnézzük, mi az a volfrámkarbid, hogyan épül fel a penge, hol érik el a tartást a különböző típusok, hogyan válasszuk ki és ápoljuk őket.
Mitől olyan jó a volfrámkarbid a vágásban?
Volfrámkarbid nem a közönséges értelemben vett fém. Volfrámkarbid szemcsék fémes kötőanyaggal, leggyakrabban kobalttal történő préselésével és szinterelésével készült kompozit. A szemek adják a keménységet; a kötőanyag összetartja őket, és éppen elég szívósságot ad ahhoz, hogy túlélje a valódi vágást. Ennek az egyensúlynak a hangolása a keményfémgyártás teljes művészete.
Keménység, amely túléli a hőt
Egyedül a keménységet könnyű megtalálni – sok acél kemény szobahőmérsékleten. Az érdekes kérdés, hogy mi történik, ha a széle felmelegszik. A gyorsacél a vágás során rutinszerűen előforduló hőmérsékleten kezd meglágyulni, ezért a HSS-szerszámok lelassulnak, gyorsan kopnak, és gyakori utánköszörülést igényelnek. A keményfém keménységét sokkal feljebb tartja a hőmérsékleti skálán, így növelheti a felületi sebességet és az előtolást, és még mindig éles élt találhat, ha ránéz a szerszámra.
Kopásállóság, egyetlen őszinte cserével
A keményfém emellett kifejezetten jól ellenáll a kopásnak is, ami stabilan tartja a pengét a dörzsölés és a munkadarab keményítése helyett. A kompromisszum a ridegség: a keményfém él nem szereti a vibrációt, a laza beállítást vagy a kopott szerszámtartót. Kezelje jól, és jóval túléli az acélt; rosszul bánjon vele, és széttörik, és a piacon egyetlen minőség sem fogja megmenteni.
A keményfém vágópenge anatómiája
Amikor az emberek keményfém pengéről beszélnek, általában négy döntés végeredményét írják le: a minőség, a geometria, az él előkészítés és a bevonat. Egy eszköz gyengébb teljesítményének gyakori oka, hogy három helyes és egy helytelen.
Osztályok és kötőanyagtartalom
A minőségeket a szemcseméret és a kobalttartalom jellemzi. A több kötőanyagot tartalmazó durva szemek szívósságot adnak a nagyoláshoz és a megszakított vágásokhoz; finom szemcsék kevesebb kötőanyaggal keménységet és éltartást adnak a kidolgozáshoz. A legtöbb beszállító a szabványos ISO színcsoportokba sorolja az osztályzatokat, és a szerszámszekrény kinyitásakor segít tudni, hogy melyik csoportba tartozik.
| osztály | Munkadarab csoport | Általában mire használják |
|---|---|---|
| P | Acél | Szénacélok és ötvözött acélok esztergálása, marása és fúrása |
| M | Rozsdamentes és erősen ötvözött acél | Vágások, ahol a beépült él és a keményedés kockázatot jelent |
| K | Öntöttvas és színesfém | Rövid, törött forgácsok és koptató munkadarabfelületek |
| N | Alumínium és színesfémek | Nagy sebességű vágás, ahol az éles, polírozott él számít |
| H | Edzett acél | Könnyű simító vágás nagyon kemény anyagokon |
Geometria, élelőkészítés és bevonatok
A geometria dönti el, hogyan alakul ki a forgács, és hová megy a hő. A pozitív gereblye szabadon vág és kíméli a karcsú részeket; a negatív gereblye több anyagot helyez az él mögé, és ellenáll az erős megszakításoknak. Az élelőkészítés – egy könnyű csiszoló vagy egy kis T-land – megakadályozza, hogy a frissen csiszolt él letörjön abban a pillanatban, amikor hozzáér a munkadarabhoz. A bevonatok csökkentik a súrlódást és a hőt a vágási zónában. Valódi előnyt jelentenek a folyamatos vágás során, de nem helyettesítik a stabil beállítást.
Hol dolgoznak ezek a pengék
A keményfém vágópengék egy olyan családot alkotnak, amely egyetlen anyagra épül, és különféle műveletekhez igazodik. A gyakori munkák a következők:
- Forgó és szembeforduló tengelyek, agyak és hidraulikus alkatrészek
- Lapok, vállak és hornyok marása acél és öntöttvas alkatrészeken
- Hornyolás, leválasztás és menetesztergálás, ahol a keskeny, stabil él számít
- Unalmas és belső befejezés, ahol a fecsegés az állandó ellenség
- Vágások befejezése edzett vagy hőkezelt alkatrészeken
- Alumínium, sárgaréz és kompozit alkatrészek megmunkálása nagy orsófordulatszámmal
A munkadarab ugyanolyan fontos, mint a művelet. Az enyhe acél és az öntöttvas megbocsátó; a rozsdamentes acélok fakó él alatt keményednek meg; az alumínium éles, csiszolt geometriát jutalmaz. Ha egy penge korán meghibásodik, az ok általában az egyik körülmény és a szerszám közötti eltérés.
A megfelelő penge kiválasztása: egy rövid ellenőrzőlista
Mielőtt katalógushoz nyúlna, válaszoljon néhány, a munkával kapcsolatos kérdésre. A válaszok gyorsabban szűkítik a mezőt, mint bármelyik specifikációs táblázat.
- Milyen anyagot vág, és milyen állapotban - lágyítva, normalizálva, edzetten vagy öntve?
- Milyen műveletről van szó: folyamatos esztergálás, megszakított marás, leszúrás, hornyolás vagy menetvágás?
- Mennyire merev a beállítás, és mekkora a tartó túlnyúlása?
- Képes-e a gép biztosítani a sebességet, és ellátni a minőséget, ahol szükséges, hűtőfolyadékkal?
- A munka nagyolási mennyiséget, vagy szabályozott felületkezelést és toleranciát igényel?
- Mennyibe kerül a gép leállítása egy jobb penge árához képest?
Ha közelebbről szeretné megismerni a gyakori pengetípusokat és azok felhasználási módját, csapatunk ezt tartja útmutató a pengék típusaihoz, felhasználásához és kiválasztásához azon a helyen, amely mélyebbre megy a geometriai oldalra.
Életben tartás az üzletben
A legtöbb penge meghibásodása még azelőtt jelentkezik, hogy selejtté válna. A kopási minta olvasásának megtanulása a leggyorsabb módja annak, hogy a szerszám élettartamát anélkül növelje, hogy bármit is kellene költenie.
| Tünet | Szokásos ok | Először ellenőrizni kell |
|---|---|---|
| Forgácsolás a szélén | Rezgés vagy megszakadt vágás | Merevség, túlnyúlás és befogás |
| Kráter a gereblye arcán | A vágási hőmérséklet túl magas | Sebesség, adagolás és hűtőfolyadék szállítás |
| Beépített él | A sebesség túl alacsony az anyaghoz képest | Felületi sebesség és bevonatválasztás |
| Gyors oldalkopás | Csiszoló munkadarab vagy rossz minőségű | Osztály és a munkadarab keménysége |
| Gyenge felületkezelés | Tompa él vagy instabil beállítás | Élek állapota és szerszámbehelyezése |
A túl gyakran indexelt pengét ritkán javítják meg olcsóbb penge vásárlásával. Általában három dolog egyikének javításával javítható: a beállítás, a vágási adatok vagy a minőség.
Harminc év keményfém, és egy gyakorlati fókusz
Mi vagyunk a Jiangsu Gaite Tungsten Technology, egy keményfém gyártó, amely Changzhou-ban található, Jiangsu tartomány déli részén. A cég 1990-ben indult, és a századforduló táján tért át a keményfém gyártásra, tapasztalt műszaki szakembereket és a kemény anyagok megfelelő préseléséhez, szinterezéséhez és csiszolásához szükséges berendezéseket bevonva. 2009-ben hozzáadtunk egy alacsony nyomású szinterező kemencét és egy TPA prést, amelyek lehetővé teszik a sűrűség és a szerkezet szabályozását a porfokozattól kezdve, ahelyett, hogy üreseket vásárolnánk. A későbbi beruházások között szerepelt a németországi csiszoló- és mérőberendezés, egy öttengelyes szerszámcsiszoló és egy svédországi digitális szerszámbeállító.
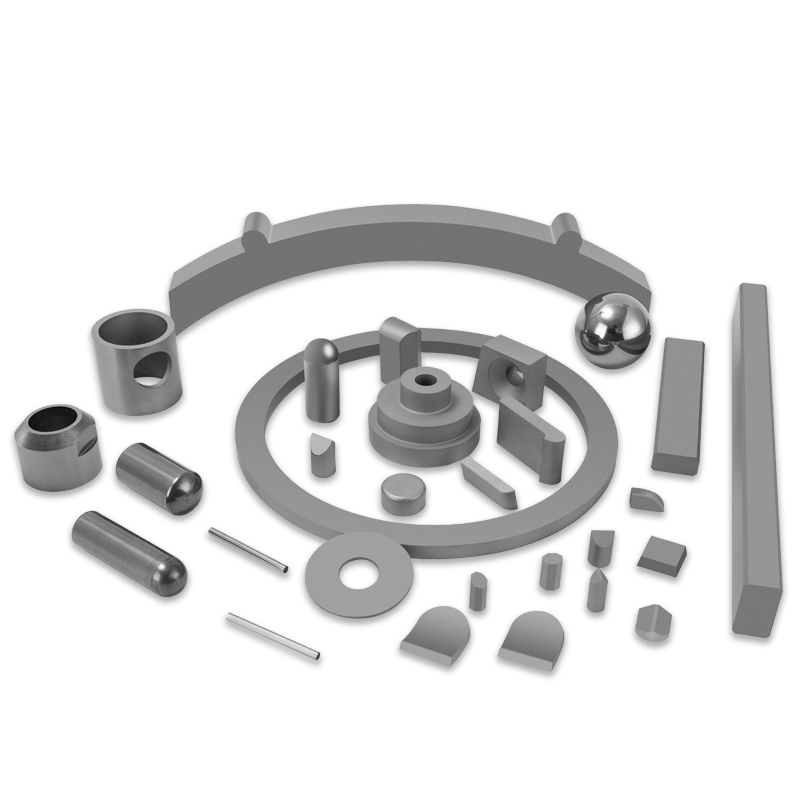
Ez a fejlődés határozza meg, hogyan gondolkodunk a pengékről. Fémforgácsolási munkákhoz készítünk keményfém vágókéseket, valamint alagútfúró gépekhez, útmaráshoz, kőzetfúráshoz, szénbányászathoz, sajtolószerszámokhoz lapkákat és kopóalkatrészeket is gyártunk. Ugyanaz az anyagtudomány járja át az egészet, így egy marólapka problémája gyakran megtanít nekünk valami hasznosat a kőzetfúróval kapcsolatban. ISO9001 és ISO14001 tanúsítvánnyal rendelkező eljárások szerint dolgozunk a portól a kész élig.
 Volfrám-karbid vágópenge GR6X-A és GR6C-A minőséggel Volfrámkarbid cutting blade for metal cutting, with GR6X-A and GR6C-A grades for cast iron, steel, and nonferrous finishing or semi-finishing. Termék megtekintése →
A legtöbbet nem azt halljuk az ügyfelektől, hogy valami egzotikusra van szükségük. Olyan pengére van szükségük, amely hétfő reggel ugyanúgy viselkedik, mint péntek délután – ugyanaz a minőség, ugyanaz a geometria, tételről tételre. Ezt a következetességet, valamint azt a hajlandóságot, hogy megnézzünk egy rajzot vagy egy kopott eszközt, és kitaláljuk, mire van valójában szükség a munkához, ezt próbáljuk kínálni.
A Rövid változat
A keményfém vágópenge kicsi, megfizethető alkatrész, amely túlméretezett hatással van a termelékenységre. Válassza ki a munkadarab lejtőjét, a művelet geometriáját és az él-előkészítést a beállítás stabilitása érdekében. Tartsa mereven a tartót, tartsa megfontoltan a vágási adatokat, és cserélje ki az élt, mielõtt meghibásodik, mint utána. Tedd meg ezt, és a penge csendben azt csinálja, amiért vásárolta.
Ha egy konkrét alkalmazáson dolgozik, és másodlagos véleményt szeretne kérni az osztályzatról vagy a geometriáról, csapatunk szívesen megvizsgálja Önnel a részleteket.
Termékeink //
Kapcsolódó termékek