
HU
Volfrámkarbid: Tulajdonságok, alkalmazások és a megfelelő alkatrészek kiválasztása
Ipari hírek-Kérdezze meg a karbantartó mérnököt, miért kopnak el néhány műszakonként a hosszúfalú nyíró csákányai, és a válasz szinte mindig ugyanarra az anyagra vonatkozik: a volfrám-karbidra. Kérdezze meg a megmunkálási felügyelőt, hogy miért hibásodik meg egy lapka a ciklus közepén, és ugyanazt a nevet fogja hallani. A volfrámkarbid azonban nem egyetlen termék. Kemény, kopásálló kompozitok családja, melyek mikroszerkezete, kötőanyag-tartalma és gyártási minősége dönti el, hogy egy alkatrész egy hétig vagy egy évig bírja-e.
Mi a volfrámkarbid – és mi nem?
A volfrámkarbid (WC) volfrám és szén kémiai vegyülete, jellemzően körülbelül 94 tömegszázalék volfrám. Ipari részeken ritkán látni tiszta formában. Az egyes WC-szemcséket képlékeny fémes kötőanyaggal, szinte mindig kobalttal vagy nikkellel ragasztják össze, így cementált karbidnak nevezett kompozitot alkotnak. Az így kapott keménység általában 1700 és 2400 HV közé esik, közel a Mohs-skála szerinti korundhoz, míg a kötőanyag biztosítja azt a szívósságot, amely megakadályozza, hogy az anyag kerámiaszerűen működjön.
A kötőanyagtartalom az elsődleges hangolókar. Több kobalt nagyobb ütésállóságot biztosít, de csökkenti a keménységet; kevesebb kobalt keményebbé és kopásállóbbá teszi, de nagyobb valószínűséggel forgácsolódik ütés hatására. Ez az oka annak, hogy a „volfrámkarbid” önmagában nem megfelelő specifikáció. A fokozatválasztás ugyanolyan fontos, mint az alkatrész geometriája.
A használatot meghatározó főbb tulajdonságok:
- Young-modulusa 550-700 GPa, ami nagyjából kétszerese az acélénak
- Keménysége 1700-2400 HV (kb. 9 a Mohs-skála szerint)
- Nyomószilárdság a mérnöki anyagok közül a legmagasabbak között
- Körülbelül 84 W/(m·K) hővezető képesség, amely segít elvezetni a hőt a vágóélekről
- Magának a WC-vegyületnek az olvadáspontja közel 2870 °C
Amit az Acél-összehasonlítás valójában elmond
Az acél keményebb; volfrámkarbid merevebb, keményebb és sokkal kopásállóbb. A vágó-, fúró-, maró- és alakítószerszámok esetében ezek a különbségek hosszabb szerszámélettartamot és jobb méretszabályozást jelentenek, feltéve, hogy a minőség a munkához igazodik.
| Tulajdonság | Volfrámkarbid | Szerszámacél | Mit jelent a gyakorlatban |
|---|---|---|---|
| Keménység | 1700–2400 HV | 600-900 HV | A keményfém élek sokkal tovább tartják az élességet |
| Young-modulus | 550–700 GPa | ~200 GPa | Kisebb elhajlás vágási terhelés alatt |
| Kopásállóság | Kiváló | Mérsékelt | Hosszabb élettartam koptató kőzetben és talajban |
| Keménység | Mérsékelt, binder-dependent | Magas | Acél ívek; kemény ütés hatására a keményfém feltörhet |
| Munkadarabonkénti költség | Abrazív munkákban alacsonyabb | Magaser consumable cost | Magaser initial price, longer usable life |
A merevség és a keménység megmagyarázza, hogy a keményfém gépek miért edzettek acélt, fúrnak át sziklát, és miért marnak aszfaltot egész nap. Azt is elmagyarázzák, amit tiszteletben kell tartani: a keményfém nem hajlik. Ha a szerszámot túlzott vibrációval, ütéssel vagy megszakadt vágással működtetik, a keményfém él eltörhet, ahol az acélél egyszerűen elhajol. A kiválasztás és a gép állapota dönti el, hogy a törés az első percben történik-e, vagy egyáltalán nem.
Ahol a volfrámkarbid kiérdemli
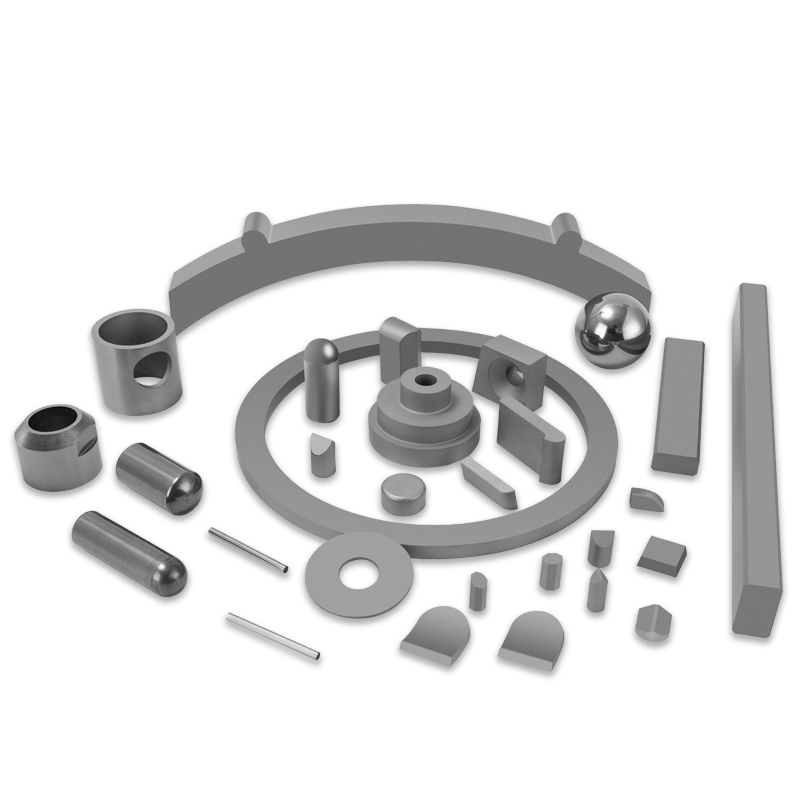
Szinte minden megvásárolt volfrámkarbid alkatrész egy kis termékcsaládba tartozik. Minden családnak megvan a saját geometriája, minőségi követelményei és tipikus meghibásodási módjai.
| Termékcsalád | Tipikus alkalmazás | Fő hiba helytelen alkalmazás esetén |
|---|---|---|
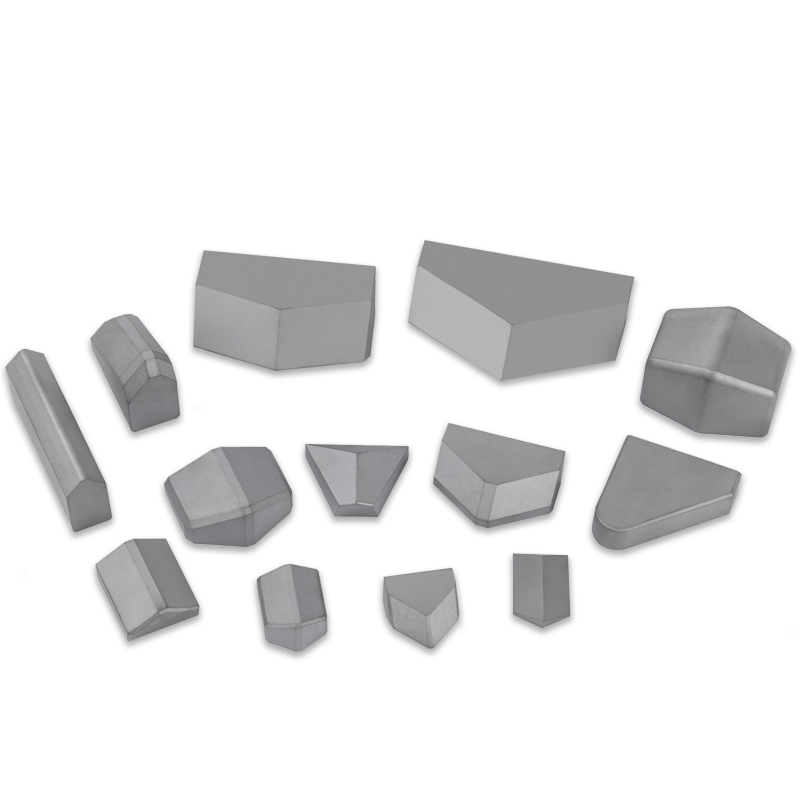
| Vágópengék | Eszterga, marás, hornyolás, menetvágás | Forgácsolás vagy élkráterezés |
| Kőzetfúró szerszámok | Robbantási lyukak, feltárás, horgonylyukak | Viseljen lapos vagy keményfém törést |
| TBM betétek | Alagútfúró gép vágófejek | Törés kemény vagy vegyes talajban |
| Útmaró szerszámok | Aszfalt és beton marás | Gyors hegykopás vagy hegyvesztés |
| Kerek szárú csákányok | Szénnyírók, útvágók | Túlzott kopás a kemény zárványokon |
| Bélyegzés meghal | Lemez sajtolás és alakítás | Élkopás, letöredezés, profilvesztés |
Vágókések fémmegmunkáláshoz
Fémvágásnál a keményfém pengék nagy orsófordulatszámmal és magas hőmérsékleten futnak. A minőségnek egyszerre kell ellenállnia a kopásnak és a hőlágyulásnak. Az olyan bevonatok, mint a PVD vagy CVD titán alapú rétegek, tovább növelik az élettartamot, különösen megszakított vágásoknál. Egy gyártóműhely esetében a megtérülés könnyen mérhető: kevesebb szerszámcsere, szűkebb mérettűrés és alacsonyabb kész darabonkénti költség.
 Volfrámkarbid vágópenge nagy sebességű fémmegmunkáláshoz Ezt a pengét a hosszabb szerszámélettartamra és szűkebb tűrésekre törekvő gyártóüzemekhez tervezték. Minősége és az opcionális PVD vagy CVD bevonat segít ellenállni a kopásnak és a hőlágyulásnak a megszakított vágás során. Termék megtekintése →
Fúró és alagútfúró szerszámok
A kőzetfúrás egy fontos módon ellentéte az acél vágásának: a lökés dominál. Egy fúrókalapács percenként ezerszer üti a keményfém fúrót, egy alagútfúró gép pedig óriási erővel préseli a betéteket a kevert kőzetbe. A magasabb kobaltminőségűek elnyelik ezeket a hatásokat; a keményebb fokozatok ellenállnak a kopásnak. Mivel minden telephelyen eltérő kőzetviszonyok vannak, a legjobb beszállítók módosítják a minőséget, ahelyett, hogy egy mindenki számára megfelelő alkatrészt nyomnának.
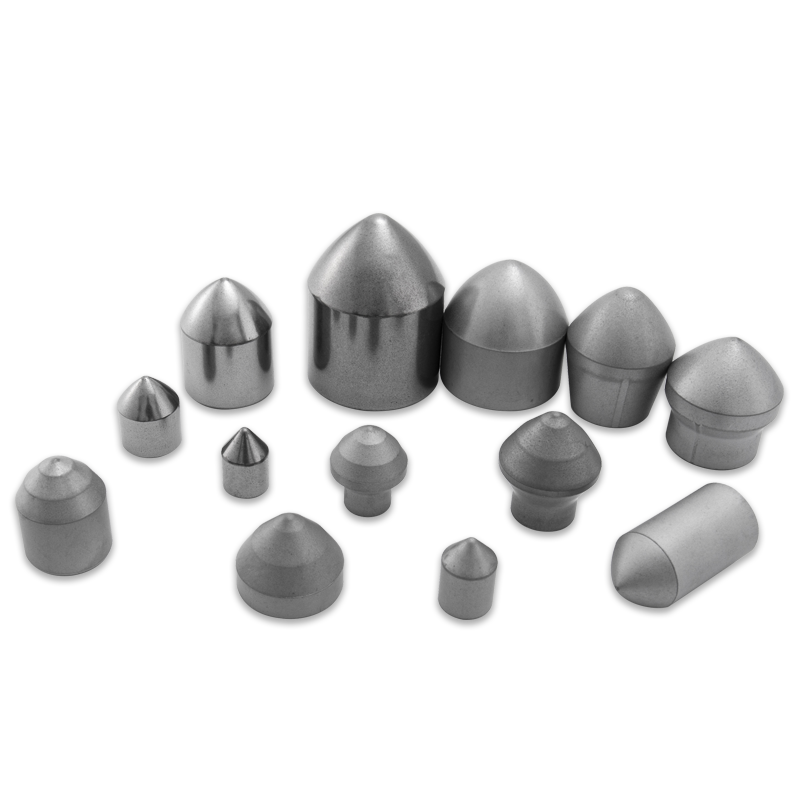
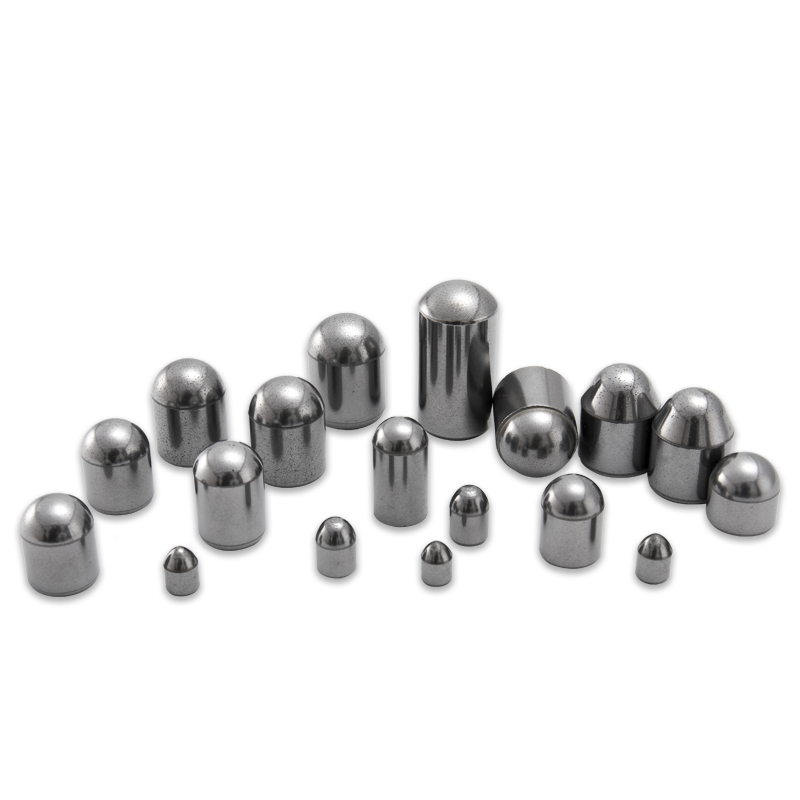
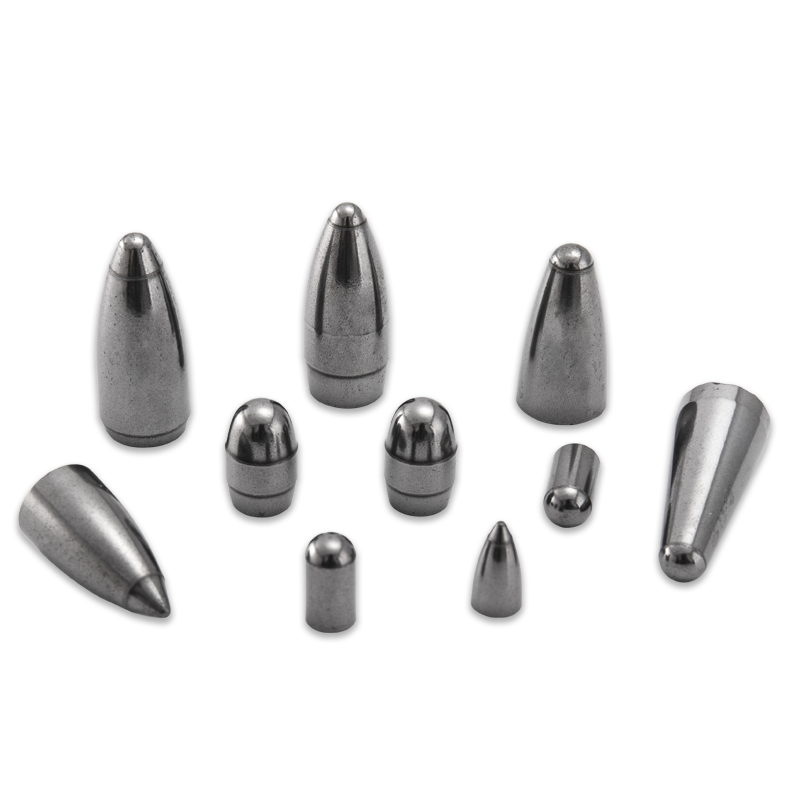
Volfrám-karbid betétek alagútfúráshoz és kőzetfúráshoz Ezek a lapkák kombinálják a kopásállóságot és az ütésállóságot vegyes talajviszonyokhoz. Alkalmasak alagútfúráshoz, útmaráshoz és szénbányászathoz, ahol a kemény zárványok csúcsvesztést okozhatnak. Termék megtekintése → Útmarás és szénkitermelés
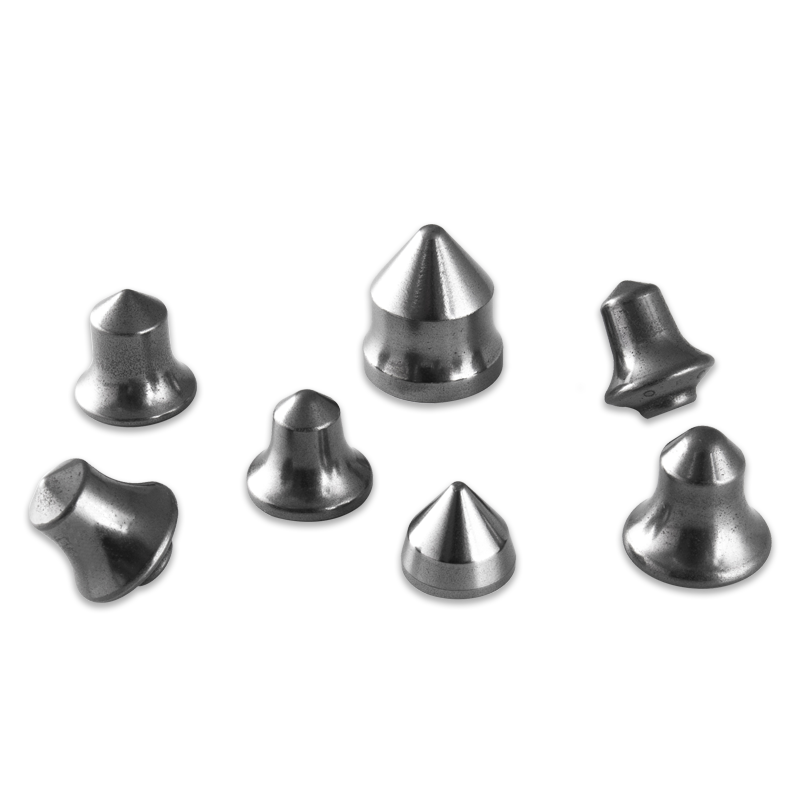
Az útmaró szerszámok nagy sebességgel forognak az aszfalttal és betonnal szemben, és olyan hegyet igényelnek, amely hő és ütés hatására is éles marad. A szénbányászatban a kerek szárú csákányok hasonló feladatot látnak el: a szén vágása egyszerű, de a varratok gyakran tartalmaznak piritet, homokkövet vagy más kemény zárványokat, amelyek megsértik a hegyet és az acélszárat. A hegy elvesztése gyakori hiba, ha a keményforrasztási folyamat vagy a minőség kiválasztása nem illeszkedik a talajviszonyokhoz.
Bélyegző szerszámok alakításhoz
A sajtolószerszámoknál a méretszabályozás éppolyan fontos, mint a kopásállóság. A kopott matricaél megváltoztatja a hajlítási sugarat vagy a vágási vonalat, és a matricák utómunkálata sokkal drágább, mint maga a keményfém lap. A finomszemcsés keményfém konzisztens kötőanyag-fázissal megőrzi profilját több millió ütésen keresztül, ezért a bélyegzőüzemek a minőségtanúsítványt inkább követelményként kezelik, mintsem kérésként.
Volfrám-karbid sajtoló szerszám nagy térfogatú alakításhoz Egy szerszám, amely több millió löketen keresztül megőrzi profilját, kopásállóságot és méretstabilitást kínál. A finomszemcsés keményfém konzisztens kötőanyaggal csökkenti az utómunkálatokat és meghosszabbítja az élettartamot. Termék megtekintése → Hogyan készül a keményfém alkatrész, és miért számít ez a vásárlóknak
Nem kell porgyártó üzemet üzemeltetnie ahhoz, hogy megértse, mi különbözteti meg a megbízható keményfém alkatrészt a megbízhatatlantól. A folyamat rövid változata elmagyarázza:
- Porkészítés: a volfrám-karbid port, a kobalt vagy nikkel kötőanyagot és a szemcsés növekedést gátló anyagokat lemérjük és precíz összetételűvé őröljük.
- Préselés: a port hidraulikus vagy izosztatikus présekkel formázzák úgy, hogy a végső körvonal közelében zöld test keletkezzen.
- Szinterezés: a zöld testet ellenőrzött atmoszférában hevítik, gyakran alacsony nyomással, hogy eltávolítsák a porozitást és a keményfém szemcséket sűrű részbe kössék.
- Köszörülés: a CNC szerszámcsiszoló gyémántkorongjai a végső vágóéleket és tűréseket hozzák létre. Egy tipikus vágópengén vagy csákányszáron ez a lépés eldönti, hogy az alkatrész illeszkedik-e a szerszámtartóhoz, és egyenletesen vág-e.
- Ellenőrzés: a digitális szerszámbeállítók, profilvetítők és keménységmérők ellenőrzik a geometriát és az anyagminőséget az alkatrész szállítása előtt.
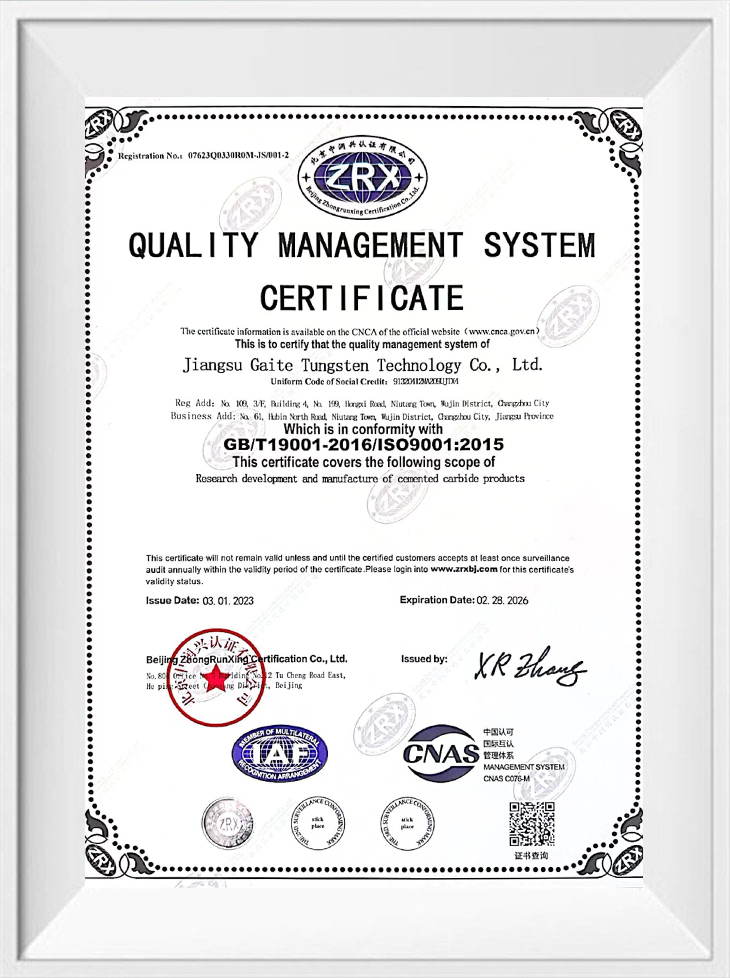
A gyakorlati üzenet egyszerű: egy alkatrész, amelynek porkeveréke, préselése vagy szinterezése hanyagul működik, gyorsan meghibásodik, bármilyen jól is néz ki a rajz. Ezért a tapasztalt vásárlók a berendezésekről kérdeznek: alacsony nyomású szinterező kemencék, TPA prések és öttengelyes szerszámcsiszolók. Kérdeznek a teljes láncot lefedő minőségügyi rendszerről is. Az ISO 9001 az alapérték; Az ISO 14001 szerint az üzem felelősen kezeli a csiszolási port, a hűtőfolyadékot és a hulladékot.
Mit kell ellenőrizni a rendelés feladása előtt
A legdrágább keményfém alkatrész az, amelyik korán meghibásodik. Kerülje el ezt a költséget úgy, hogy négy dolgot ellenőriz, mielőtt elkötelezi magát a szállító felé.
- Minőségi specifikáció: kérje írásban a WC szemcseméretét, kötőanyagtartalmát és keménységi tartományát. A minőséget a tényleges munkadarab anyagához vagy kőzettípusához kell kötni, nem pedig egy általános terméknévhez.
- Geometria és tűrés: a vágószerszámok és csákányok csak annyira jók, amennyire illeszkednek. Kérje a vizsgálati jelentést a külső átmérőről, az élsugárról és az ülésméretekről.
- Minőségtanúsítvány: Az ISO 9001 dokumentálja a minőségbiztosítási rendszert, az ISO 14001 pedig azt jelzi, hogy a port és a hulladékot megfelelően kezelik. Mindkettő hasznos jelzés, ha nem tudja ellátogatni a gyárba.
- Ellátási stabilitás: a volfrámkoncentrátumot korlátozott számú régióban gyártják, így a nyersanyagárak és az átfutási idők gyorsan változhatnak. A pufferkészlettel és átlátható átfutási időkkel rendelkező beszállító védi a gyártási ütemtervet.
Ha szeretné megérteni, hogyan viselkedik a keményfém valódi műhelyi körülmények között, ez a gyakorlati áttekintés a volfrámkarbid tulajdonságairól és gyártásáról egy jó következő lépés.
A megfelelő volfrámkarbid alkatrész nem a legolcsóbb, a legnehezebb vagy a legagresszívebb keménységi igényű. Ez a kőzetnek, az acélnak, a gép merevségének és a gyártási mennyiségnek megfelelő alkatrész. Egyszer állítsa be a minőséget és a geometriát, és kevesebb időt fog fordítani a szerszámcserére, és sokkal kevesebb pénzt kell a cserealkatrészekre fordítani. Ez a terhelés alatti konzisztencia teszi a volfrám-karbidot a modern vágási és kopási alkalmazások gerincévé.
Ha meg szeretné tekinteni, hogy mely termékcsaládok felelnek meg az Ön folyamatának, böngésszen a volfrámkarbid termékek teljes választéka .
Termékeink //
Kapcsolódó termékek