
HU
Útmutató a keményfém pengéhez: minőségek, típusok és a megfelelő kiválasztása
Ipari hírek-Kérdezz meg öt embert, mi a volfrámkarbid penge és valószínűleg öt különböző választ fog kapni. Gépműhelyben a kifejezés általában egy esztergáló vagy maró tartóba befogott váltólapkára utal. Egy filmátalakító üzemben egy vékony vágópengét ír le, amely több száz méter/perc sebességgel fut neki a laminált fóliának. A föld alatt jelenthet egy kőzetfúróba nyomott gombbetétet, egy nyíródob csákányát, vagy egy alagútfúró gép vágófején lévő vágóbetétet. A formák és méretek rendkívül eltérőek, de a mögöttük lévő anyagcsalád ugyanaz: cementezett volfrámkarbid, porkohászati kompozit kemény volfrám-karbid szemcsékből, amelyeket kobalt kötőanyag tart össze.
Mi vagyunk a Gaite, egy keményfémgyártó Changzhou-ban, Jiangsu államban, és 1990 óta foglalkozunk volfrám-karbid préselésével, szinterelésével és köszörülésével. Az elmúlt évtizedek során az ügyfelek által feltett kérdések alig változtak. Melyik évfolyam? Melyik geometria? És hogyan tehetjük meg, hogy az él hosszabb ideig tartson, mint legutóbb? Ez a cikk bemutatja, hogy mit tanultunk a műhelyben, és hol tartanak valójában a gyakorlati döntések.
Miben különbözik a volfrámkarbid az acéltól
A keményfém penge megőrzi alakját, mert az anyag ellenáll a kopásnak és a deformációnak. A keménység jellemzően 1400 és 1700 HV közé esik, szemben az edzett szerszámacél nagyjából 600 és 900 HV értékével. Ennél is fontosabb, hogy a keménység túléli a hőt. 800-1000 Celsius fokon a keményfém él még mindig vág, míg a gyorsacél él már meglágyult és elvesztette geometriáját. A cementezett keményfém nagy nyomószilárdsággal és merevséggel is rendelkezik, 550 és 650 GPa közötti Young-modulussal, ami pontosan az, amire egy vágóélnek szüksége van, ha terhelés alatt nem szabad elhajolnia a munkadarabtól.
Keménység és meleg keménység
A keménységet két dolog szabályozza: mennyi kobalt van a keményfém szemcsék között, és milyen finomak a szemcsék. A 6 százalékos kobalt, szubmikronos minőség elérheti a keménységi tartomány tetejét és éles élt tarthat, ezért alkalmas a simító műveletekhez és a vékony hasítókésekhez. A 10-12 százalékos durva szemcsés kobalt puhább a papíron, de sokkal ellenállóbb az ütés hatására bekövetkező repedésekkel szemben, amire egy kőzetfúró lapkának vagy marócsákánynak valójában szüksége van. Abszolút értékben egyik osztály sem jobb; különböző kérdésekre válaszolnak.
A keménység kompromisszuma
Semmi sem jön ingyen. A keményfém nem hajlik meg, mielőtt eltörne, hanem forgácsolódik. A keresztirányú szakítószilárdság általában 2000 és 3500 MPa között van, és a szám a keménységgel ellentétes irányban mozog, ha módosítja a kobalttartalmat vagy a szemcseméretet. A hőciklus a második nyomás. A megszakított vágások, marás és nedves forgácsolás mind gyors felfűtési és hűtési ciklusokat hajtanak végre a peremben, és a keményfém erre úgy reagál, hogy jóval az elhasználódás előtt termikus repedéseket hoz létre. Annak megértése, hogy ezen mechanizmusok közül melyik korlátozza a szerszám élettartamát, az első lépés a penge megfelelő meghatározásához.
A Main Blade családok és ahol dolgoznak
A "penge" szó az alkatrészek széles skáláját takarja, és a vágókéshez illő keményfém ritkán az a keményfém, amely túléli az alagút homlokzatát. Az alábbi táblázat leképezi a közös családokat, hogy milyen feltételekkel teljesítenek a szolgáltatásban. Egy hosszabb, termékspecifikus áttekintésért tekintse meg útmutatónkat a volfrámkarbid vágópenge típusai és felhasználási területei részletesebben foglalkozik a geometriával és az élkészítéssel.
| Penge család | Tipikus üzemállapot | A keményfém jellemzők számítanak |
|---|---|---|
| Indexálható vágókés vagy betét | Acél, öntöttvas vagy színesfém munkadarabok esztergálása, marása, hornyolása és darabolása | 6-12 százalék kobalt, finom és közepes szemcse, bevonat és élcsiszolat a művelethez igazítva |
| Vékony vágó- és vágópenge | Fólia, fólia, papír és laminált átalakító anyag folyamatos hasítása | Szubmikron szemcse, nagy keménység, egyenesség mikrométeres tartományban, minimális sorja |
| Alagútfúró gép betét | Gördülő és kaparó érintkezés kővel egy vágófejen nagy tolóerő mellett | Közepes és durva szemcsék, magas kobalttartalommal, ellenáll a hőfáradásnak és a repedésnek |
| Útmaró szerszám és csákány | Aszfalt vagy beton burkolat marása ismételt lökésterheléssel | Durva szemcsés, 8-12 százalék kobalt, jó meleg kopásállóság és testtartás |
| Kőzetfúró gomb és betét | Fúrókalapács vagy forgófúrás kemény csiszolóképződményekbe | Durva szemcse nagy ütésállósággal és szemkihúzással szembeni ellenállással |
| Kerek szárú csákány | Szén és puha kőzet vágása nyíró- vagy útfejes dobokon | Kiegyensúlyozott keménység és szívósság, megbízható forrasztott csatlakozás az acélszárhoz |
| Bélyegző szerszám betét | Fémlemez simítása, alakítása, húzása és hidegfejezése nagy mennyiségben | Nagy nyomószilárdság, közepes és durva szemcsék, ellenáll a forgácsolásnak és kopásnak |
Egy minta fut végig az asztalon. Az ütközés erősségének növekedésével a kobalttartalom emelkedik, és a szemcseszerkezet eldurvul; Mivel a felületkezelés és a méretpontosság válik az elsődleges szemponttá, az anyag a másik irányba mozog. A rossz irány megválasztása az egyetlen leggyakoribb oka annak, hogy a penge korán meghibásodik.
Hogyan olvassa el a keményfém minőséget rendelés előtt
Az osztályzatok beszállítónként eltérőek, ami megnehezíti a katalógusszámok közvetlen összehasonlítását. Négy változó magyarázza a teljesítménybeli különbségek nagy részét, és mind a négynek szerepelnie kell az asztalon a vásárlási döntés meghozatala előtt.
- Kobalttartalom. A kötőanyag fázis. A hat százalékos kobalt maximális kopásállóságot biztosít; tíz-tizenkét százalék a kopásállóság egy részét az ütésállóságra és a repedésállóságra cseréli.
- Szemcseméret. A 0,8 mikrométer alatti szubmikron fokozatok adják a legnagyobb keménységet és a legélesebb élt. A 3-6 mikrométeres durva rétegek elnyelik az ütéseket, és ellenállnak a kőzet- és járdamunkák során a repedéseknek.
- Bevonat. A CVD és PVD bevonatok csökkentik a súrlódást és korlátozzák a hőátadást a betétbe az acél és öntöttvas megmunkálása során. A bevonat nélküli polírozott minőségek gyakran a jobb megoldás az alumínium, a műanyag és a fa alapú anyagok esetében.
- Élek előkészítése. A borotvaéles él illik a simító és puha munkadarabokhoz. A csiszolt vagy T-alakú él ellenáll a mikroforgácsolásnak nagyolásnál és megszakított vágásnál, ahol az éles él egyszerűen letörne.
Adja hozzá a csatlakozási módot a listához. Függetlenül attól, hogy a penge keményforrasztott, zsugorillesztésű vagy mechanikusan szorított, megváltoztatja a felületen észlelt feszültségeket, és a keményforrasztási gyakorlat ugyanolyan figyelmet érdemel, mint maga a minőség.
Ahol először a pengék hibáznak
Amikor egy penge elhasználtan jön vissza, nem az a hasznos kérdés, hogy mennyi ideig tartott, hanem az, hogy hogyan halt meg. A legtöbb meghibásodás, amelyet elemeznünk kell, néhány kategóriába sorolható.
- Élek forgácsolása. Általában az elégtelen szívósság, a túlzott előtolás vagy a túl nagy kifutású szerszámtartó jele.
- Oldalsó kopás. Normál, fokozatos kopási mechanizmus. Ha hirtelen felgyorsul, a vágási sebesség vagy a munkadarab keménysége a minőség komfortzónáján kívülre került.
- Kráterkopás. Kémiai kölcsönhatás a forgács és a gereblye felülete között magas hőmérsékleten, a leggyakrabban az acél nagy sebességű megmunkálásakor.
- Termikus repedés. Fésűs repedések, amelyeket a hűtőfolyadékkal végzett megszakított vágás vagy az instabil vágási körülmények okoznak.
- Forrasztási hiba. A hézagnál keletkező repedések, amelyek gyakran egyenetlen melegítésből, túlzott töltőanyagból vagy az illesztés utáni csiszolási feszültségből erednek.
- Kötőanyag kilúgozás. A kobalt eltávolítása agresszív hűtőközeggel vagy korrozív közeggel, ami gyenge, porózus felületi réteget hagy maga után.
Mindegyik ok más javításra utal: keményebb minőség, módosított él-előkészítés, bevont változat vagy egyszerűen a megmunkálási paraméterek megváltozása. A penge cseréje a mechanizmus diagnosztizálása nélkül általában ugyanazt a hibát okozza.
A portól a kész élig
Changzhou-i üzemünkben a penge úgy kezdődik, hogy a kobalttal kevert és TPA-ra préselt volfrám-karbid por a végső formához közeli formára présel. Az alacsony nyomású szinterezés ezután sűrűsíti az alkatrészt, és a készség abban rejlik, hogy mind a keménységet, mind a porozitást szigorú határok között tartsa a teljes tételben. Köszörülés és él-előkészítés következik Németországból importált berendezésekkel és Ausztráliából származó öttengelyes szerszámcsiszolókkal, valamint egy Svédországból származó digitális szerszám-előbeállítóval és tapasztalt, használatát ismerő műszaki személyzettel. A teljes volfrámkarbid vágópengék gyártási folyamata részletesen le van írva máshol ezen az oldalon.
A minőség-ellenőrzés ugyanazon a láncon fut végig. ISO 9001 és ISO 14001 rendszerek szerint dolgozunk, nagy pontosságú fúróink, dörzsáraink és simítószerszámaink német szabvány szerinti gyártási rendszer szerint készülnek, így a folyamat átminősítése nélkül is helyettesíthetik az importált szerszámokat. A motor- és általános gépgyártásban részt vevő ügyfelek számára gyakran ez a helyettesítés a lényege az egész gyakorlatnak: ugyanaz a furatminőség és azonos tételkonzisztencia, alacsonyabb alkatrészköltséggel.
Alkalmazási megjegyzések az üzlethelyiségről
Fémvágás
Esztergálásnál és marásnál a beszélgetés általában a munkadarab anyagával és a gép merevségével kezdődik, nem pedig magával a pengével. A merev gép stabil beállítással jutalmazza a keményebb, élesebb pengét; egy könnyebb gép megbünteti. A minőségnek a géphez, nem csak a munkadarabhoz való illesztése az a hely, ahol a legtöbb nyereség található.
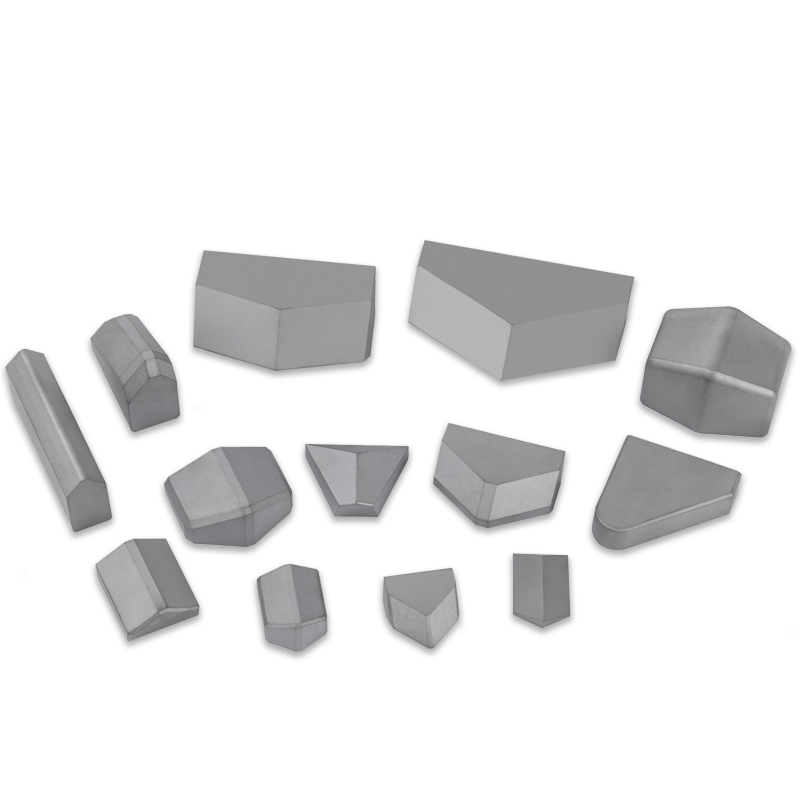
 Volfrámkarbid vágókés A keményfém vágószerszámok a megmunkált alkatrészek felesleges anyagainak eltávolításával érik el a kívánt méretpontosságot és felületminőséget. Termék megtekintése →
Kőzetfúrás és alagútépítés
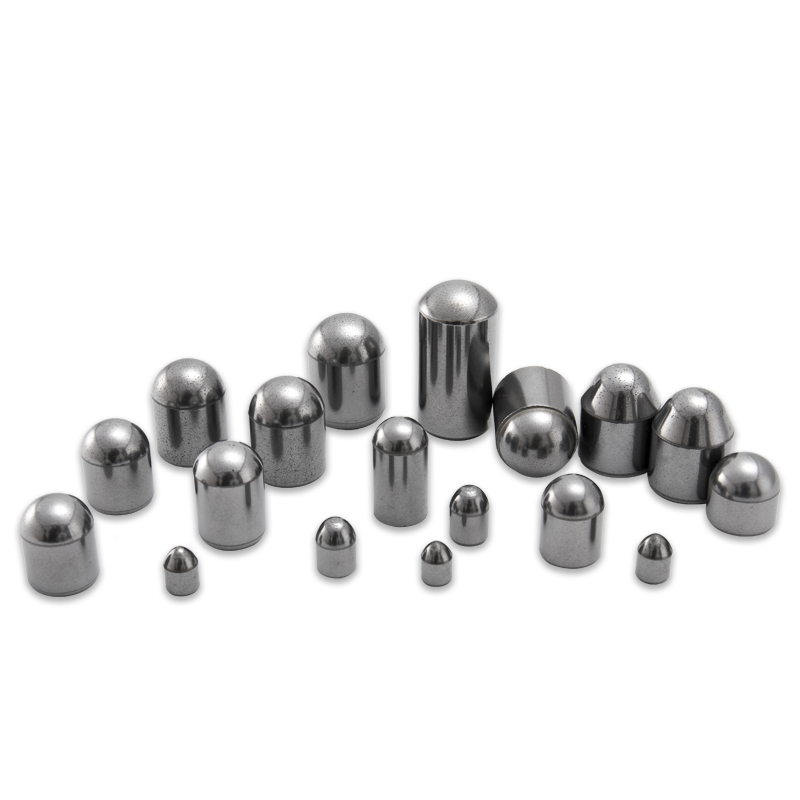
A fúrási és alagútépítési munkák során az ellenség sokk. A durva szemcséjű, magasabb kobalttartalmú, jól alátámasztott betétfészek túlélik a keményebb anyagokat tönkretevő ütési terhelést. A keményforrasztásra, a lapka kiemelkedésére és a lyukillesztésre való odafigyelés ugyanolyan fontos, mint a minőségi specifikáció.
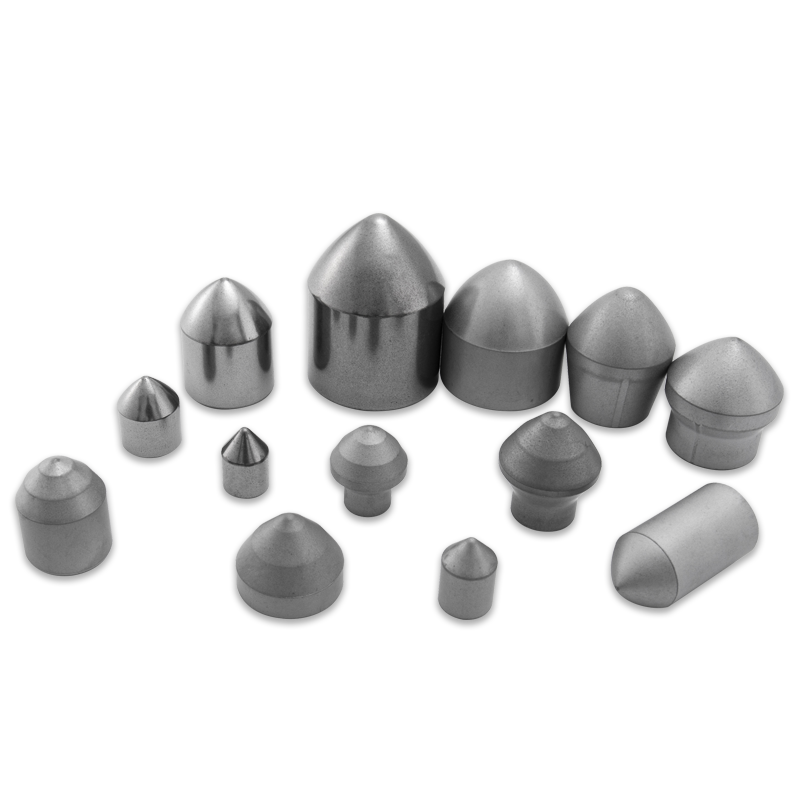
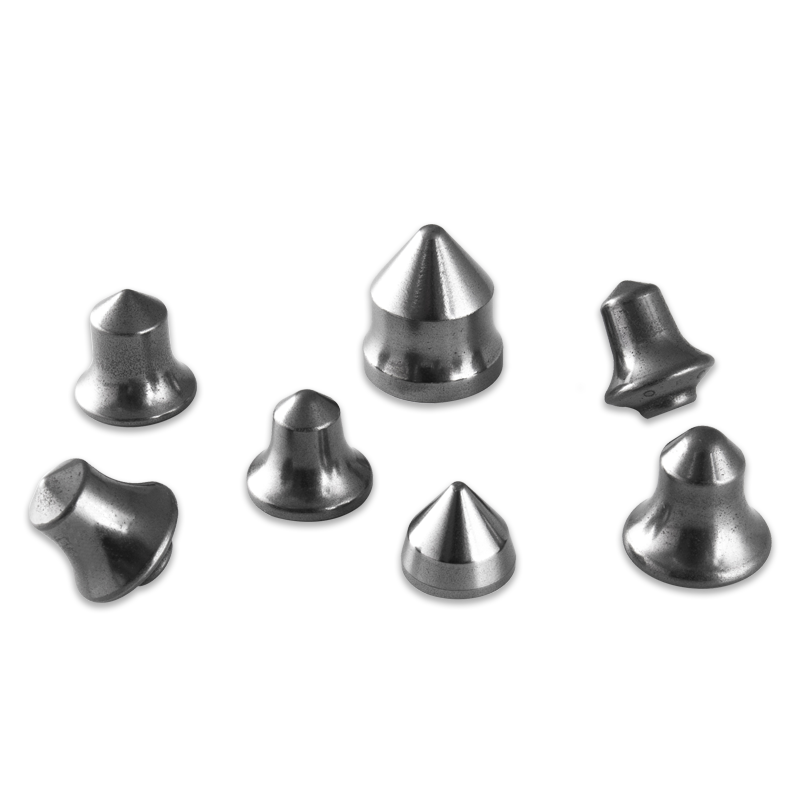
Volfrám-karbid kőzetfúró szerszámok Hagyományos bányászati fúrószerszámként a keményfém kőzetfúró szerszámok összetett hatásoknak vannak kitéve, mint például ütés és kopás, és a munkakörülmények kemények... Termék megtekintése → Bélyegzés és formázás
A matricákban a pengét arra kérik, hogy több százezer löketig tartson méretet, miközben elnyeli az oldalsó terhelést. A nagy nyomószilárdság és a forgácsolási ellenállás többet jelent, mint a csúcskeménység, és a megfelelően alátámasztott lapka jóval tovább bírja a keményebbet, de nem alátámasztott.
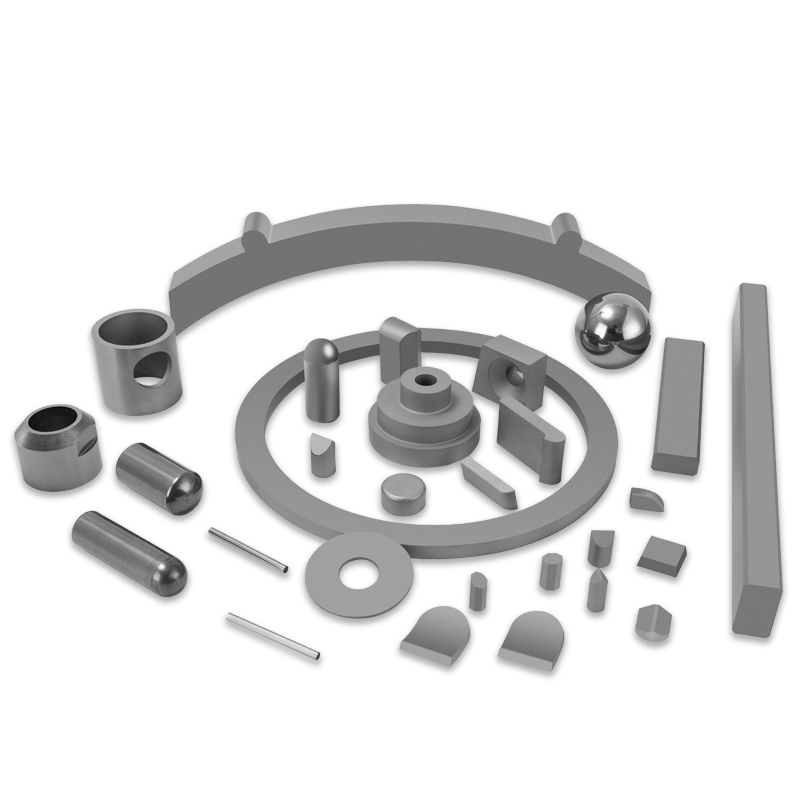
Volfrámkarbid bélyegző szerszám A gyártási folyamat során a szerszámnak ellenállnia kell a nagy súrlódásnak és kopásnak. Más anyagokkal összehasonlítva a keményfém szerszámaink hosszabb élettartammal rendelkeznek,... Termék megtekintése → Saját kínálatunkban megtalálhatók a vágópengék, alagútfúró gép lapkák, útmaró szerszámok, kőzetfúró szerszámok, körszárú csákányok szénbányászathoz, sajtolószerszámok, valamint egyedi szerszámokat tervezünk ott, ahol a szabványos alkatrész nem felel meg az alkalmazásnak.
Gyakorlati ellenőrző lista a penge megadása előtt
- Milyen anyagot vágnak, és milyen keménységgel vagy koptatóképességgel?
- Folyamatos vagy megszakított a vágás, és milyen erős a sokkterhelés?
- Hogyan tartják a pengét: befogják, keményforrasztják, zsugorítják vagy az ülésbe nyomják?
- Milyen állapotban van a gép, beleértve az orsó kifutását, a merevséget és a hűtőfolyadék szállítást?
- Melyik hibamód vetett véget az előző penge élettartamának?
- Lehet-e újraköszörülni a pengét, és hány újraköszörülés reális csere előtt?
Válaszoljon őszintén erre a hat kérdésre, és a fokozat, a geometria és az él előkészítése általában önmagát választja ki. Ahol nem, inkább húsz percet töltünk az alkalmazás megvitatásával, mintsem olyan alkatrészt szállítunk, amely három hét múlva meghibásodik, és gyártási műszakba kerül az ügyfélnek.
A volfrámkarbid penge egy kis alkatrész, amely túlméretezett hatással van az alkatrészenkénti költségre, akár fóliavágásról van szó nagy sebességgel, akár egy alagútfúró gépet tart. Az anyag a törődést jutalmazza: a terhelésnek megfelelő fokozatot, a működéshez igazodó geometriát és a szinterező kemence munkáját nem szakító illesztési módot. 1990 óta erre összpontosítunk, és ez az oka annak, hogy folyamatosan azt kérdezzük ügyfeleinktől, hogy a penge miért hibásodott meg, nem csak azt, hogy milyen gyorsan akarják a következő szállítmányt.
Termékeink //
Kapcsolódó termékek